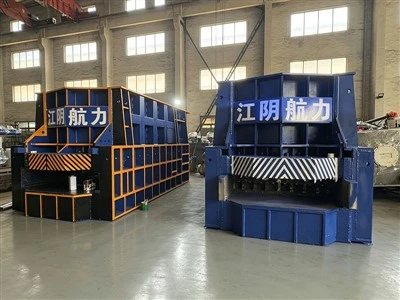
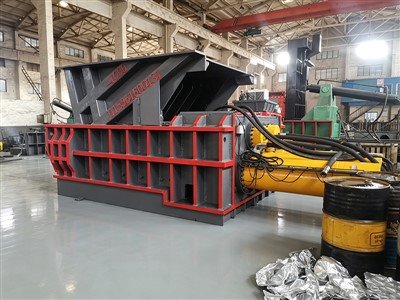
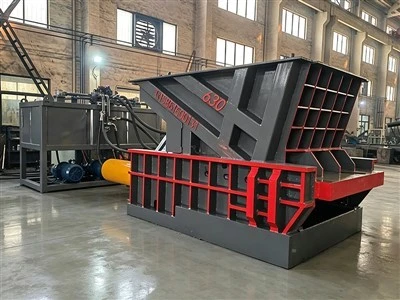
Pagrindinį portalinio kirpimo principą galima apibendrinti kaip koordinuotą procesą, apimantį hidraulinę pavarą, portalinio rėmo atramą ir kirpimo veiksmą, pasiekiamą uždarant peilius. Įrangoje naudojama hidraulinė pavarų sistema, skirta vertikaliam kirpimo svirties judėjimui valdyti; medžiagų padavimo sistema pirmiausia perneša plieno laužą į kirpimo zoną ir išdėsto jį. Vėliau hidraulinė sistema varo judamą skersinę siją, kad viršutinė mentė judėtų žemyn, uždaroma prie fiksuoto apatinio peilio, kad nupjautų plieno laužą, veikiant šlyties jėgai.
Kirpimo proceso esmė yra koncentruoto šlyties įtempio taikymas plieno laužui per peilius; kai šis įtempis viršija medžiagos šlyties stiprumą, plieno laužas atsiskiria išilgai šlyties plokštumos. Šiuolaikinės ožinės žirklės dažnai integruoja pagalbines funkcijas, tokias kaip laikymo įtaisai, automatinės padavimo ir išleidimo sistemos bei saugos valdymo logika, kad padidintų efektyvumą ir saugumą.
Dideliems laužo gabalams, kurių negalima tiekti tiesiai į pjovimo zoną, šoniniai suspaudimo cilindrai, esantys abiejose padavimo dėžės pusėse, susispaudžia ir sumažina medžiagos dydį, o po to konvejerio platforma transportuoja ją ant peilių pjovimui.